Aramak

Kauçuk Enjeksiyon Makinesi Nasıl Çalışır?
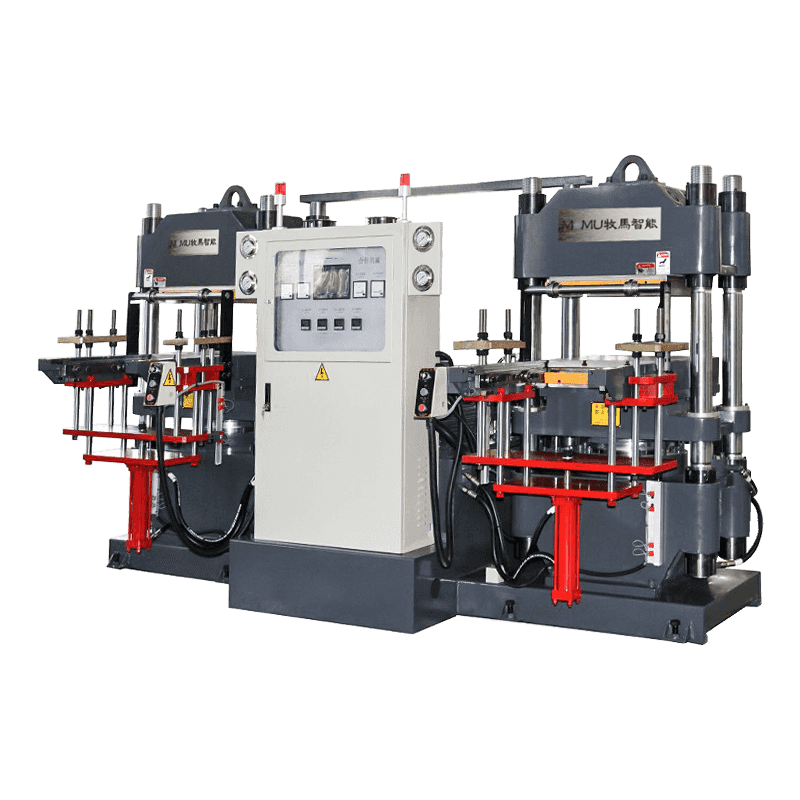
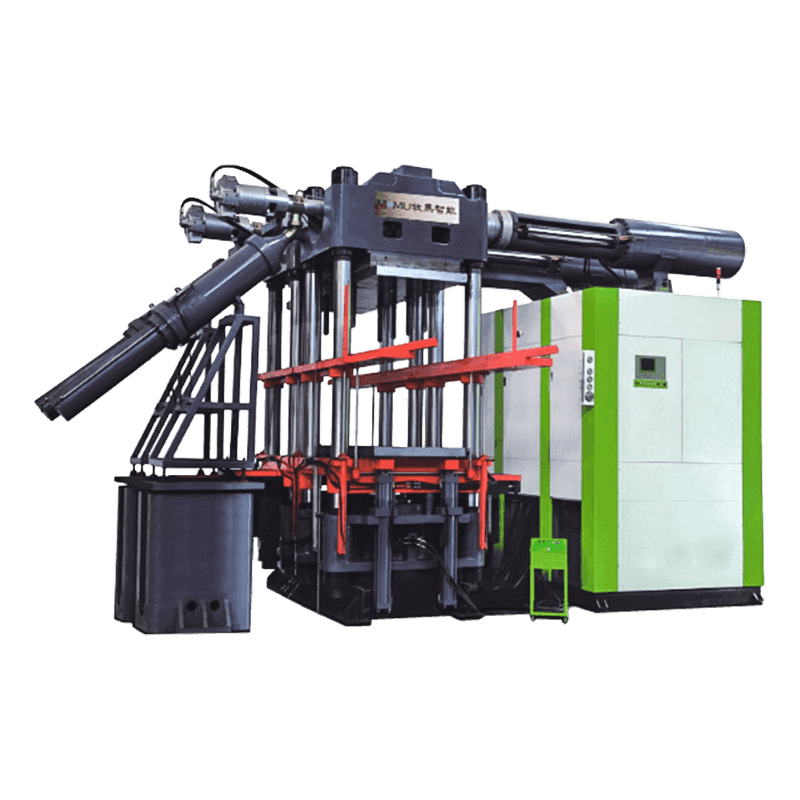
A kauçuk enjeksiyon kalıplama makinesi ısıtılmış malzemeyi yüksek basınç altında kapalı bir kalıba zorlayarak ham kauçuk bileşiğini bitmiş parçalara dönüştürür. Manuel kalıp yüklemeye ve daha uzun sertleştirme döngülerine dayanan sıkıştırma kalıplamanın aksine, enjeksiyon kalıplama malzeme beslemeyi, plastikleştirmeyi ve atış kontrolünü otomatikleştirerek büyük üretim süreçlerinde daha hızlı döngü süreleri ve daha tutarlı parça boyutları sağlar.
İşlem, tipik olarak şerit veya pelet formundaki ham kauçuğun bir hazne aracılığıyla ısıtılmış bir fıçıya girmesiyle başlar. Namlu içindeki dönen bir vida, ileri doğru hareket ederken malzemeyi karıştırır ve plastikleştirir, kapalı bir kalıp boşluğuna enjekte edilmeye hazır olana kadar basınç oluşturur. Kalıp dolduğunda, kauçuk ısı altında sertleşirken makine basıncı tutar, ardından kalıp açılır ve bitmiş parça otomatik olarak çıkarılır.
Performansı Artıran Temel Bileşenler
Kauçuk enjeksiyon kalıplama makinesinin ana bileşenlerini anlamak, operatörlerin ve alıcıların ekipman kalitesini değerlendirmesine ve sorunlar üretimi etkilemeden önce bakım ihtiyaçlarını tahmin etmesine yardımcı olur.
Enjeksiyon Ünitesi
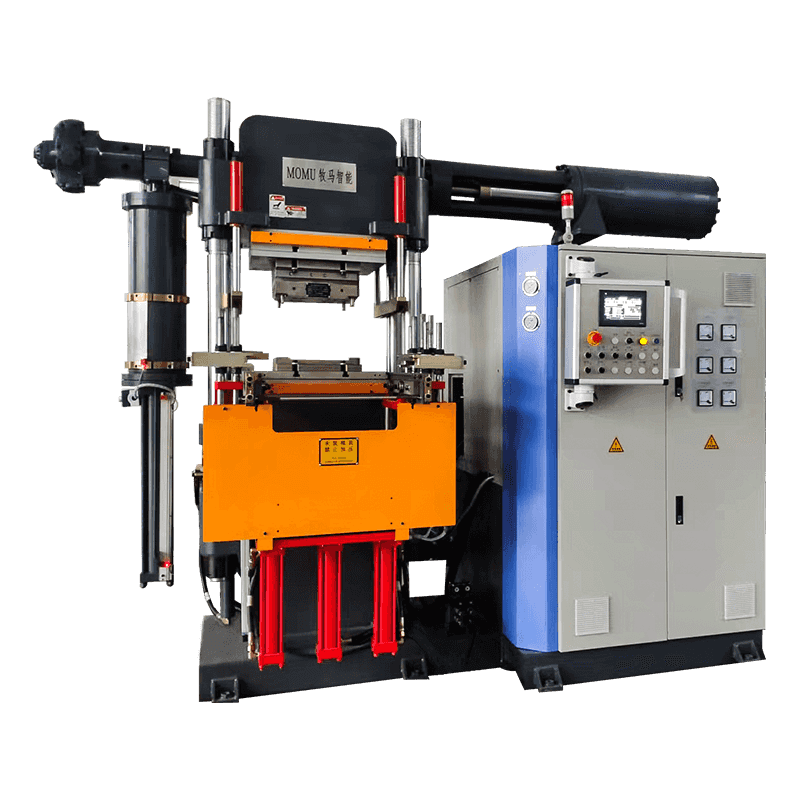
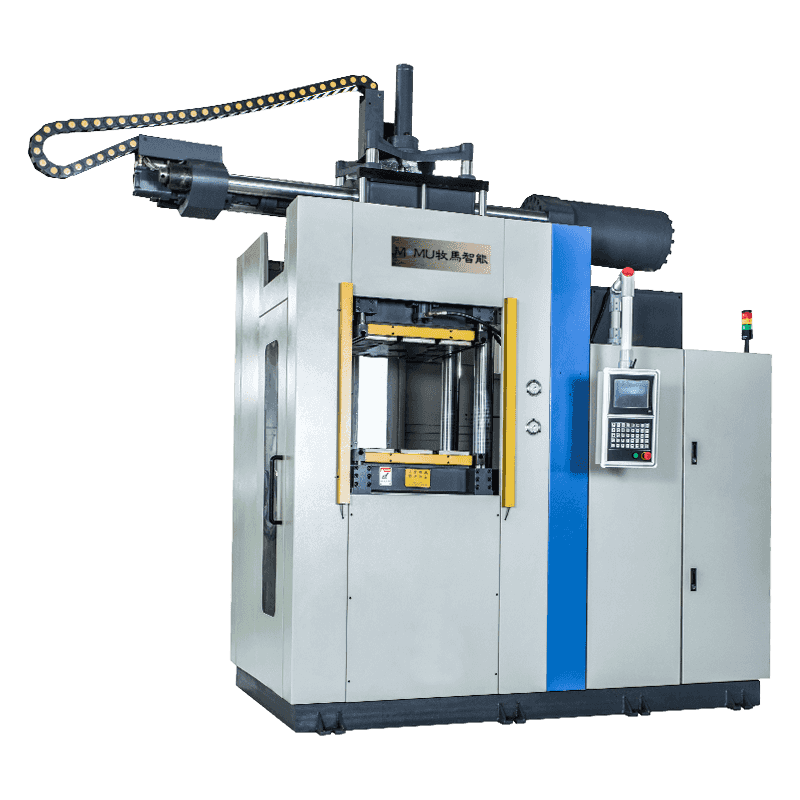
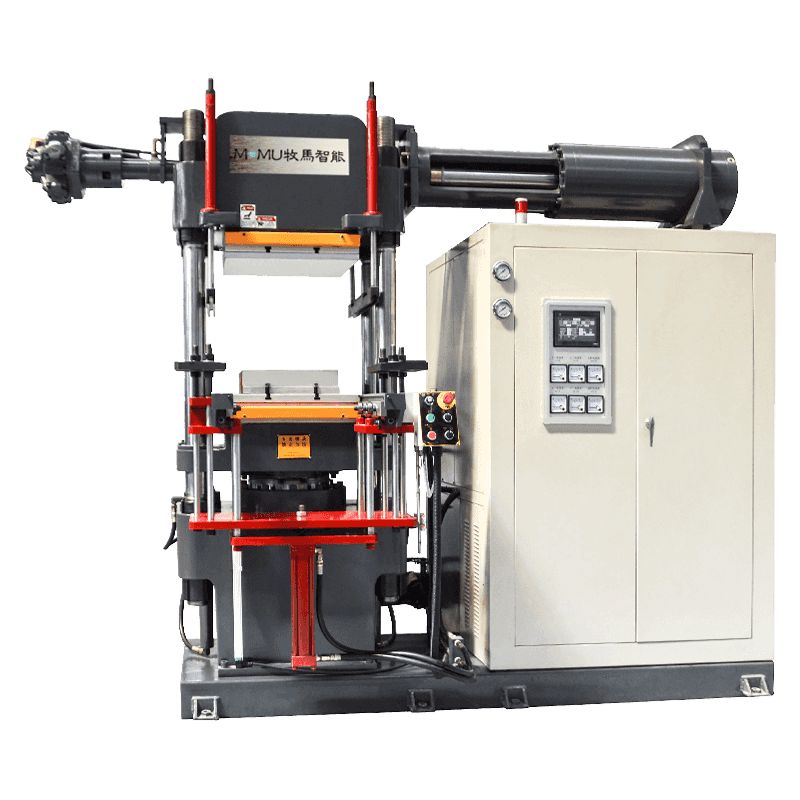
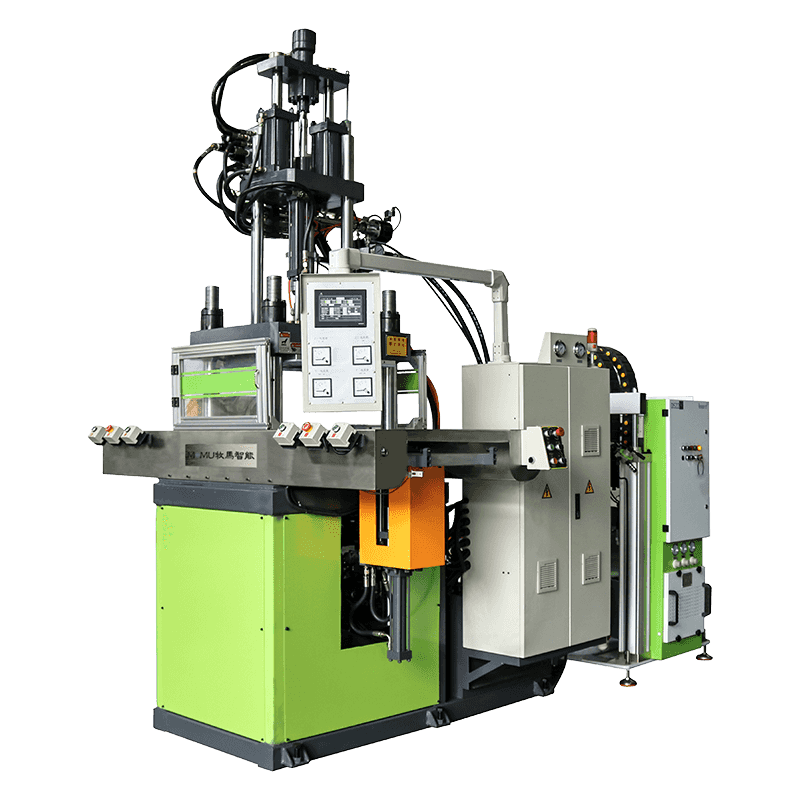
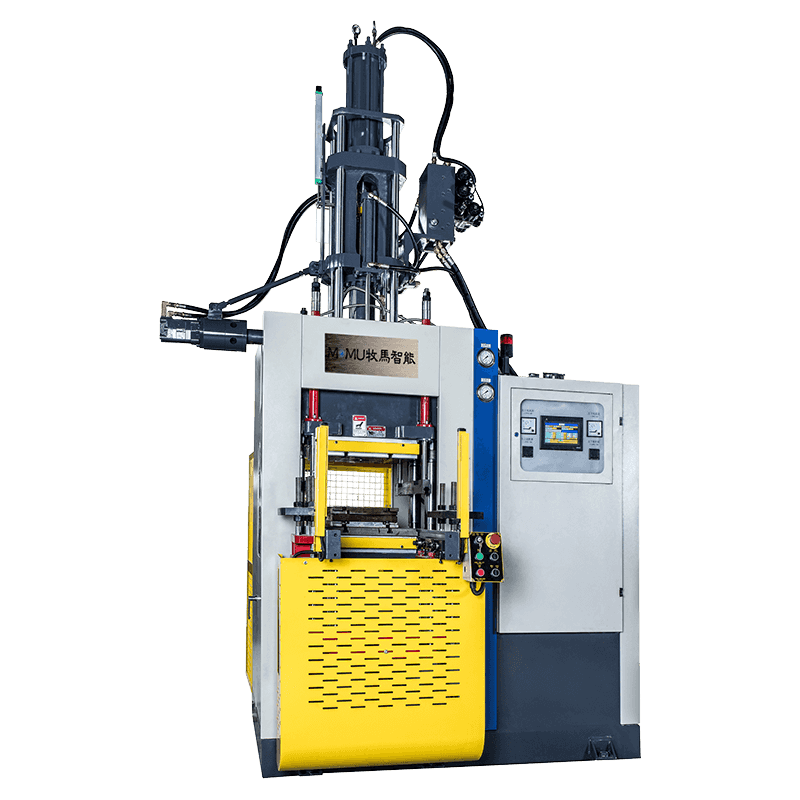
Enjeksiyon ünitesi, kauçuk bileşiğinin eritilmesinden ve kalıba itilmesinden sorumlu vida ve kovanı barındırır. Vida tasarımı, namlu sıcaklık bölgeleri ve enjeksiyon hızı, malzemenin havayı hapsetmeden veya boşluk bırakmadan karmaşık boşlukları ne kadar eşit şekilde dolduracağını etkiler.
Sıkıştırma Sistemi
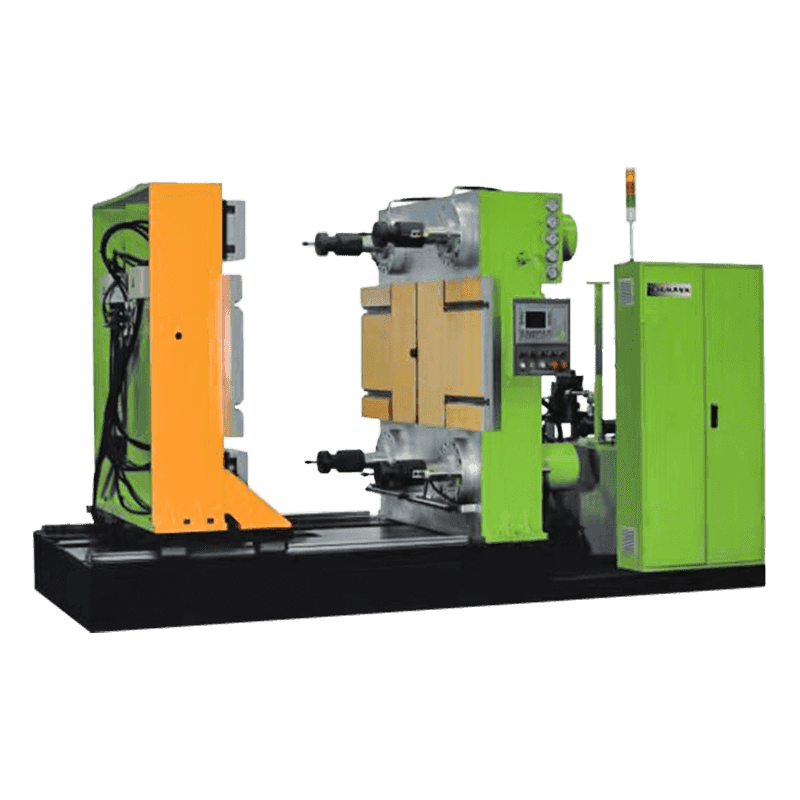
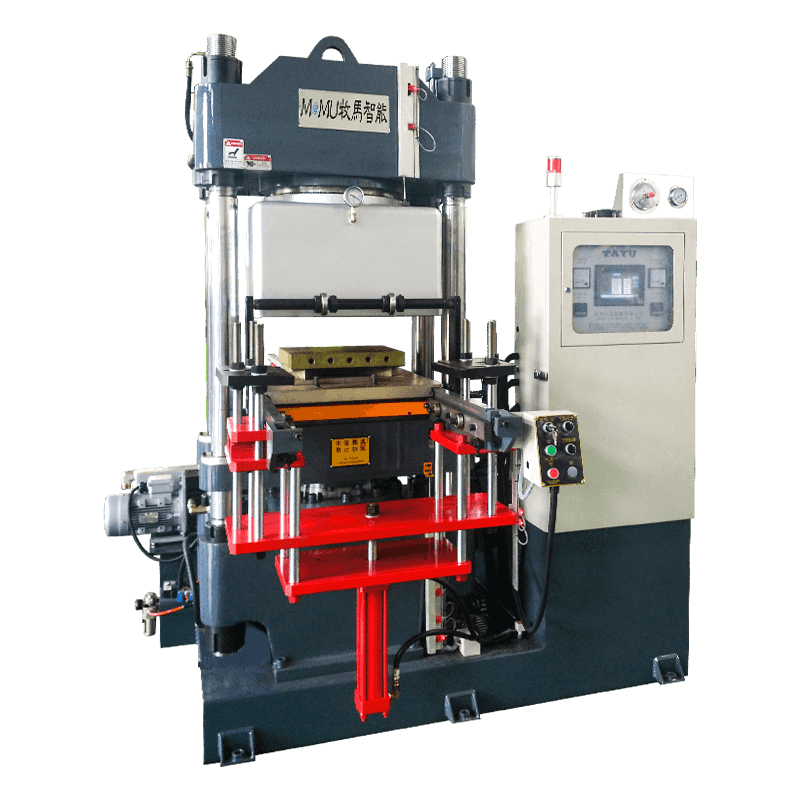
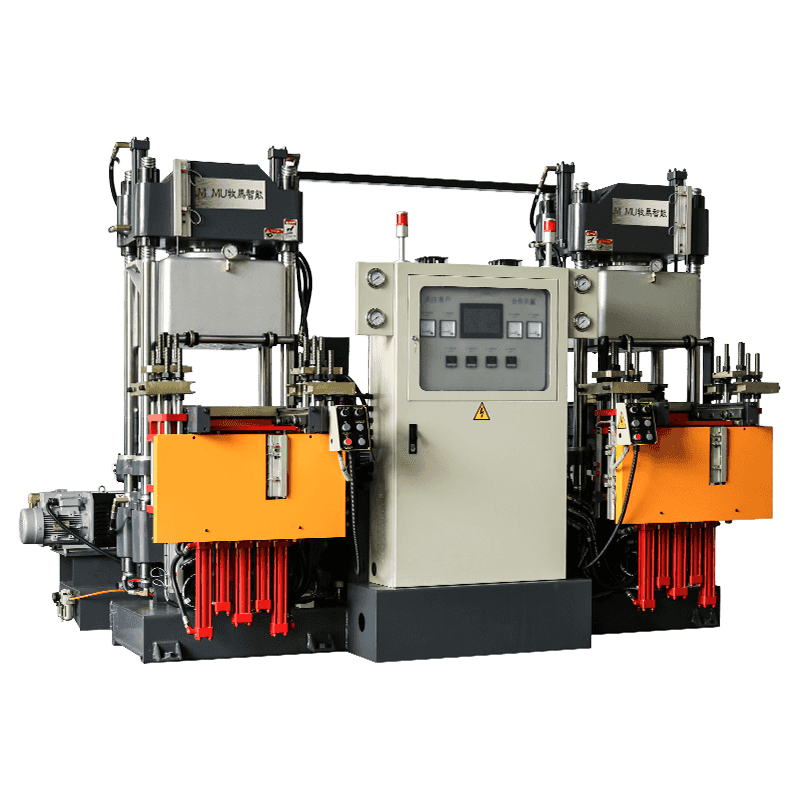
Kenetleme sistemi, enjeksiyon ve kürleme sırasında kalıp yarımlarını bir arada tutar ve kauçuk boşluğu doldururken oluşan iç basınca direnç gösterir. Yetersiz sıkma kuvveti, çapaklanmaya veya boyutsal yanlışlıklara neden olabilir; bu nedenle makine tonajı, üretilen kalıp boyutuna ve parça karmaşıklığına uygun olmalıdır.
Kontrol Sistemi
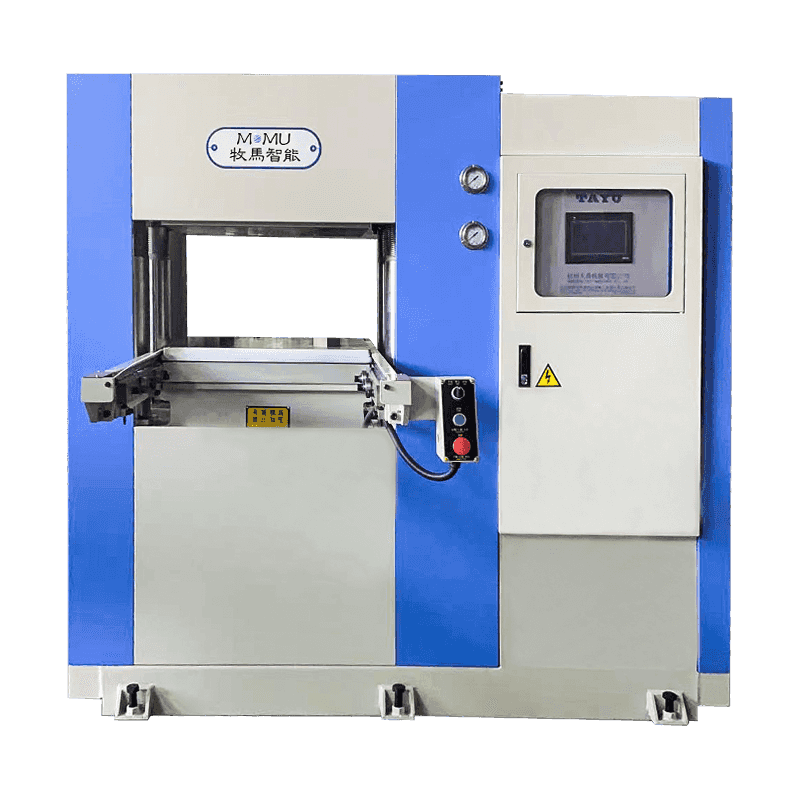
Modern makineler, her döngü boyunca sıcaklığı, basıncı ve zamanlamayı yönetmek için programlanabilir kontrolörler kullanır. Bu kontrol düzeyi, çekimler arasındaki farklılıkları azaltır ve operatörlerin farklı parça numaraları için parametreleri saklamasına olanak tanıyarak üretim işleri arasındaki geçişleri hızlandırır.
Geleneksel Kalıplama Yöntemlerine Göre Avantajları
Sıkıştırma veya aktarmalı kalıplamadan enjeksiyonlu kalıplamaya geçiş yapan üreticiler, özellikle orta ila yüksek hacimli kauçuk bileşenler üretirken, genellikle çeşitli operasyonel alanlarda iyileştirmeler görüyor.
- Otomatik malzeme besleme ve hassas atış kontrolü sayesinde daha kısa çevrim süreleri
- Enjeksiyonun yalnızca atış başına gereken hacmi sağlaması nedeniyle malzeme israfı azalır
- Büyük üretim partilerinde daha iyi boyutsal tutarlılık
- Yükleme ve çıkarma işlemlerinin büyük ölçüde otomatikleştirilmesi nedeniyle daha düşük iş gücü gereksinimleri
- Geliştirilmiş yüzey kalitesi ve hava cepleri veya eksik dolgular gibi daha az kusur
Sektörlerdeki Ortak Uygulamalar
Kauçuk enjeksiyon kalıplama makineleri, hassasiyet ve tekrarlanabilirliğin önemli olduğu çok çeşitli sektörlere yönelik bileşenler üretir. Otomotiv üreticileri bunları contalar, contalar ve burçlar için kullanırken, tıbbi cihaz üreticileri kulplar, durdurucular ve sıkı tolerans gerektiren diğer bileşenler için bunlara güveniyor. Tüketici ürünleri şirketleri ayrıca binlerce ünitede tutarlı kalitenin önemli olduğu kulplar, tamponlar ve koruyucu kapaklar gibi öğeler için enjeksiyonla kalıplanmış kauçuk parçalar kullanıyor.
Enjeksiyon, Sıkıştırma ve Transfer Kalıplamanın Karşılaştırılması
Aşağıdaki tablo, kauçuk enjeksiyon kalıplamanın diğer iki yaygın kalıplama yöntemiyle nasıl karşılaştırıldığını vurgulayarak üreticilerin hangi sürecin üretim hedeflerine uygun olduğuna karar vermelerine yardımcı olur.
| Faktör | Enjeksiyon Kalıplama | Sıkıştırma Kalıplama | Transfer Kalıplama |
| Döngü Süresi | Kısa | Uzun | Orta |
| Malzeme Atığı | Düşük | Yüksek | Orta |
| Otomasyon Seviyesi | Yüksek | Düşük | Orta |
| En İyisi | Yüksek Volume | Basit Parçalar | Hassas Parçalar |
Makine Ömrünü Uzatan Bakım Uygulamaları
Tutarlı bakım, kauçuk enjeksiyon kalıplama makinesinin verimli çalışmasını sağlar ve maliyetli arıza sürelerini önler. Birikme veya çizilme zamanla malzeme akışını ve parça kalitesini etkileyebileceğinden vida ve kovan aşınması düzenli olarak kontrol edilmelidir. Isıtma elemanları ve sıcaklık sensörleri de kürleme işleminin her döngüde doğru kalmasını sağlamak için periyodik kalibrasyon gerektirir.
Kalıp Bakımı
Gelecekteki parçaların yüzey kaplamasını etkileyebilecek kauçuk kalıntılarını gidermek için kalıplar her üretimden sonra temizlenmelidir. Tıkanmış havalandırma delikleri sıklıkla havanın sıkışmasına ve eksik dolumlara neden olduğundan havalandırma kanallarına düzenli bakım yapılması gerekir.
Hidrolik ve Elektrik Sistemleri
Hidrolik sıvı seviyelerinin, contaların ve elektrik bağlantılarının rutin kontrolleri beklenmedik arızaların önlenmesine yardımcı olur. Makine aşınması geçen günlerden ziyade kullanımla daha yakından ilişkili olduğundan, birçok üretici önleyici bakımı takvim süresi yerine döngü sayılarına göre planlar.
Operasyonunuz için Doğru Makineyi Seçmek
Bir kauçuk enjeksiyon kalıplama makinesinin seçilmesi, kelepçeleme tonajının, atış boyutunun ve vida tasarımının üretilen belirli parçalara uygun hale getirilmesini içerir. Yüksek karışımlı, düşük hacimli siparişleri çalıştıran tesisler hızlı değişim özelliklerine ve esnek kontrol sistemlerine öncelik verebilirken, tek bir parçadan büyük partiler üreten tesisler genellikle döngü hızını maksimuma çıkarmaya ve malzeme israfını en aza indirmeye odaklanır.
Parça geometrisini, beklenen üretim hacmini ve mevcut taban alanını incelemek için ekipman tedarikçileriyle yakın işbirliği içinde çalışmak, doğru makine boyutunun ve konfigürasyonunun daraltılmasına yardımcı olarak sonuçta daha verimli ve güvenilir uzun vadeli üretimi destekleyebilir.